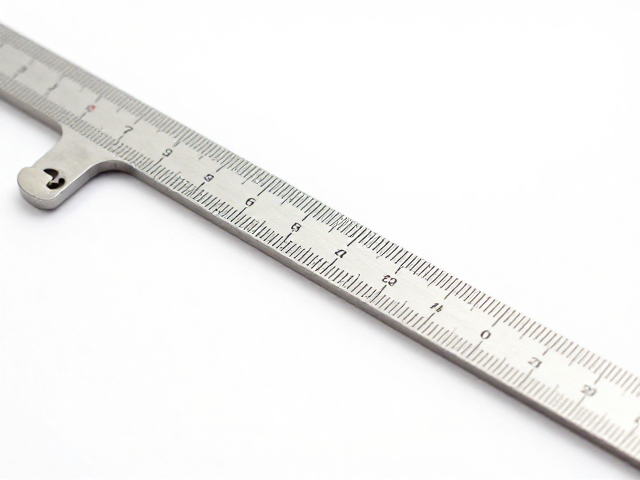
齿距测量尺的核心构造与适用场景
齿距测量尺通常由主尺、游标尺、固定测爪和活动测爪组成,其核心原理基于游标卡尺的读数逻辑,专门针对齿轮、链轮或带孔零件的节距与孔径进行设计。这种工具常见于机械加工车间、模具制造以及精密仪器维修场景中,主要用于快速校验工件的几何尺寸是否符合设计图纸要求。对于需要高配合精度的传动部件,如减速箱齿轮或同步带轮,使用专用齿距尺能比普通游标卡尺提供更准确的节距数据,从而避免因累积误差导致的传动异响或磨损。
在实际应用中,该工具常被用于检测齿轮的公法线长度或链轮的分度圆直径,这些参数直接决定了传动系统的平稳性。当齿孔边缘出现毛刺或加工偏差时,测量尺能帮助技术人员识别出口径是否超出公差范围。通过对比标准件与实物数据,操作人员可以判断是否需要进行二次精加工或修正模具。这种测量方式不依赖复杂的电子元件,依靠机械结构的稳定性,能够在油污、粉尘较多的工业环境中保持较长的使用寿命和较高的可靠性。
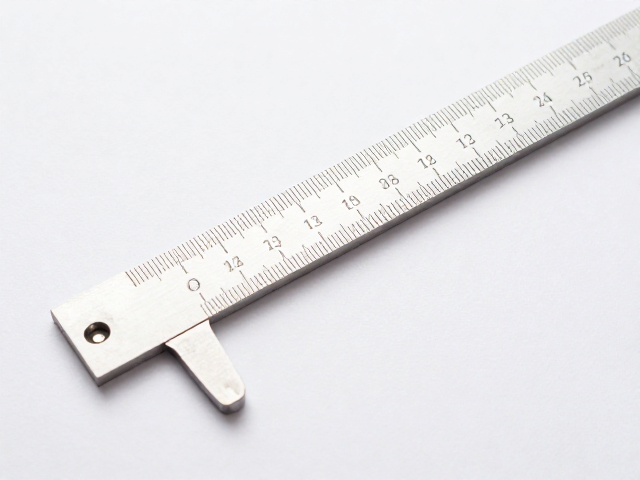
测量前的准备工作与零点校准
在正式操作前,必须确保测量尺的测爪表面清洁无油污,任何微小的灰尘或金属屑都可能影响读数精度。检查游标尺移动是否顺畅,无卡顿现象,同时确认主尺与游标尺的刻度线清晰可见。若测量尺长期未使用,建议用无水酒精擦拭测爪接触面,并涂抹少量防锈油保护,以防止因锈蚀导致测量面不平,进而造成测量误差。
完成清洁后,需进行严密的零点校准。将活动测爪与固定测爪轻轻闭合,观察游标尺上的零刻度线与主尺上的零刻度线是否完全对齐。如果存在偏差,需记录该偏差值作为修正量,或在微调螺钉允许的范围内进行归零处理。对于高精度测量任务,建议使用标准量块进行复核,确保测量尺在零位状态下无系统性误差。这一步骤是保证后续所有数据准确性的基础,任何忽视校准的行为都可能导致测量结果偏离真实值,影响后续加工或装配的质量。
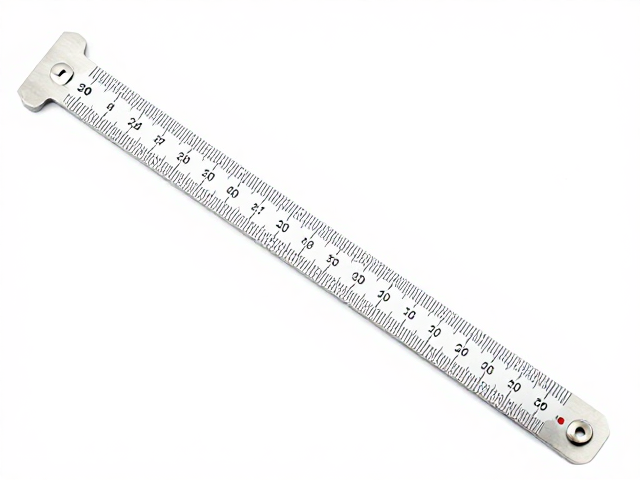
标准测量操作流程与读数技巧
测量齿距时,将测量尺的固定测爪紧贴齿轮或链轮的一个齿廓侧面,然后移动游标尺,使活动测爪轻轻接触相邻齿的另一侧面。注意施加的压力要适度,过大的压力会导致测爪变形或工件移位,过轻则可能因接触点不准确产生间隙。对于齿距测量,需确保测爪与齿面接触点位于节圆附近,避免在齿顶或齿根处测量,以获取最具代表性的节距数据。
读取数值时,先观察游标尺上哪一条刻度线与主尺上的某条刻度线完全重合,该重合线对应的数值即为小数部分,再加上主尺上游标零线左侧的整数部分,即为最终测量结果。对于涉及齿孔边缘整齐度的检查,可利用测量尺的内测量爪深入孔内,抵住孔壁两侧,读取孔径大小。通过对比标准孔径,判断孔壁是否有因加工不当导致的扩孔或缩孔现象,从而确保齿孔边缘整齐,避免在装配过程中因尺寸不符导致露齿或配合松动。
数据分析与误差控制
获取测量数据后,需将其与设计图纸规定的公差范围进行比对。若测量值超出公差上限或下限,表明工件存在加工缺陷,需分析是刀具磨损、装夹不当还是切削参数设置不合理所致。对于齿距累积误差,可通过测量多个齿距并进行累加计算,评估整体传动精度。若发现齿孔边缘不齐,需检查钻孔或拉削过程中的导向机构稳定性,确保切削过程平稳,避免振动引起边缘毛刺或尺寸偏差。
为了减少测量误差,建议在同一位置多次测量取平均值,以消除偶然误差的影响。同时,保持测量环境温度稳定,避免高温或低温导致测量尺或工件发生热胀冷缩,进而影响测量结果的准确性。在实际操作中,操作人员应养成定期校验测量工具的习惯,确保测量数据的连续性和可靠性,从而在源头上控制齿孔边缘的质量,实现整齐不露齿的加工效果。