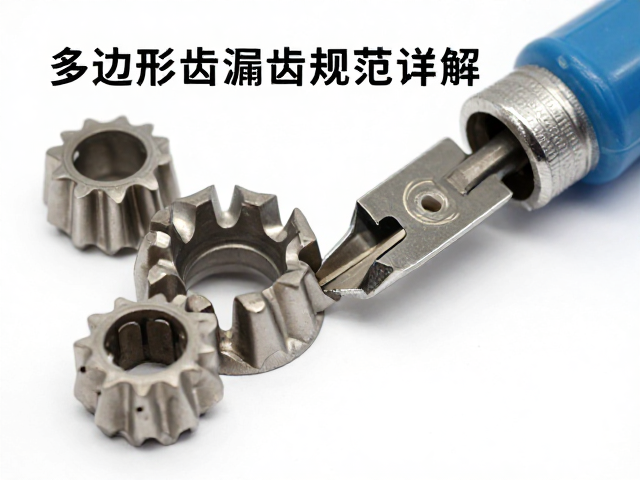
多边形齿漏齿与卡滞的成因机理
多边形齿传动结构中,齿形误差、装配同心度偏差以及长期运行导致的磨损是引发漏齿和卡滞现象的核心因素。当齿面接触出现非均匀分布或啮合间隙超出设计公差范围时,动力传递过程中会产生冲击载荷,进而导致齿顶与齿根之间发生异常干涉。这种微观层面的几何失真在宏观上直接表现为传动过程中的顿挫感、异响以及运动轨迹的偏离。若不及时干预,局部应力集中会加速材料疲劳,甚至造成齿部断裂,导致整个传动系统失效。
解决此类问题需从根本的几何复位与配合间隙调整入手。漏齿通常源于主动轮与从动轮之间的中心距不稳定或齿廓形状发生改变,而卡滞则多由润滑失效、异物侵入或过紧的配合导致的摩擦力矩过大引起。在实际维修场景中,技术人员需通过高精度测量工具量化齿隙变化,判断是单纯的间隙调整问题还是需要进行部件更换。明确故障源是制定修复方案的前提,避免盲目拆卸造成二次损伤。
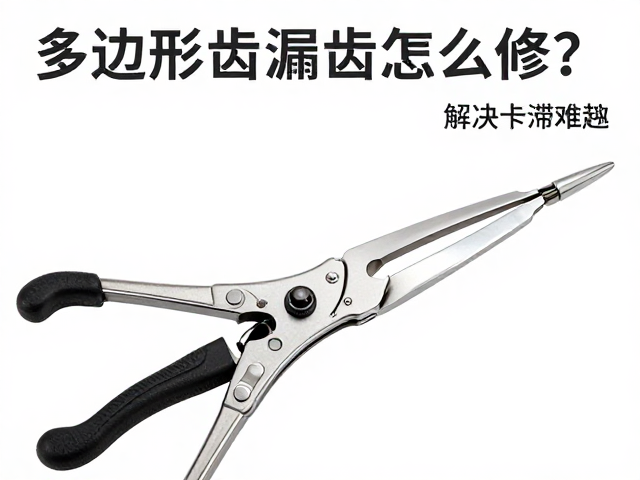
核心检测工具与精度控制标准
精准的诊断依赖于专业的测量设备,千分尺、游标卡尺以及专用的齿厚卡尺是基础配置,用于获取齿顶圆直径、齿根圆直径以及分度圆齿厚的关键数据。对于多边形齿这种非标准或高精度传动件,建议引入三坐标测量机或光学投影仪,以获取严密的齿廓曲线数据,对比原始设计图纸,量化齿形误差和位置公差。这些工具能精确到微米级别,确保修复后的几何形态符合工业标准,避免因主观判断导致的误差累积。
在使用测量工具时,必须遵循严格的操作规范以确保数据的有效性。测量前需清洁被测表面,去除油污、毛刺及氧化层,防止异物干扰接触点。千分尺测砧应与齿面平行接触,施加恒定的测力,避免用力过猛导致测量值偏小或损伤齿面。光学仪器操作时需注意环境光照和温度变化对测量精度的影响,定期对设备进行校准与溯源。只有建立在真实、准确的数据基础上,后续的修配工作才能有的放矢,确保修复后的传动性能稳定可靠。
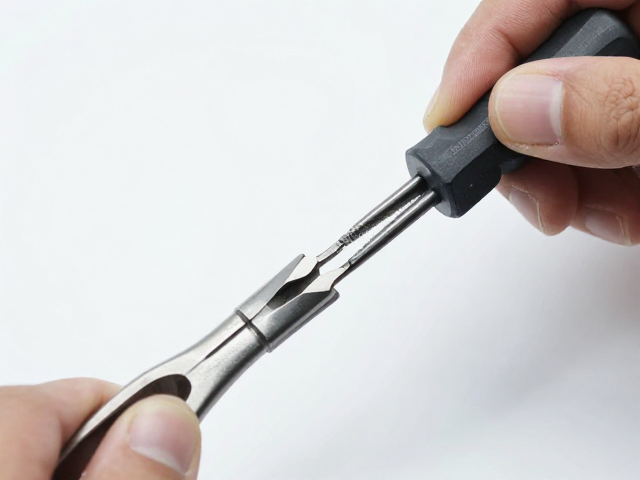
标准化修复流程与去毛刺处理
修复工作的首要步骤是对受损齿面进行精细的修整,重点处理因磨损或冲击产生的毛刺、积瘤及微裂纹。使用细粒度油石或柔性砂轮,配合专用夹具固定工件,对齿顶、齿根及侧面进行均匀打磨。操作时需保持工具与齿面的角度一致,避免局部过度切削导致齿形失真。对于轻微变形区域,可采用冷校直工艺进行微调,但需严格控制变形量,防止材料内部应力释放引发后续开裂。
在完成表面修整后,需重新测量关键尺寸,验证齿形恢复情况。若发现齿厚不足导致啮合间隙过大,需评估是否可通过堆焊后加工修复,或必须更换新件。对于因装配不当导致的卡滞,需检查轴孔配合间隙,清理键槽或花键部位的杂质,确保转动灵活无阻碍。修复过程中严禁使用粗制滥造的锉刀随意修整,以免破坏原有的热处理硬化层,降低齿面的耐磨性和疲劳强度。
润滑维护与运行参数优化
良好的润滑是防止漏齿和卡滞的第二道防线。修复完成后,必须根据设备工况选择合适的润滑油脂,确保油膜能够覆盖齿面接触区域,减少摩擦系数并带走热量。注油时需彻底排空旧油,清洗油路,避免杂质混入。对于高速或重载传动场景,建议采用强制润滑系统,实时监控油压和油温,确保润滑效果。定期检查密封件状态,防止粉尘、水分侵入加速齿面腐蚀和磨损。
运行参数的优化同样不可或缺。设备启动时应设置平缓的加速过程,避免瞬间大扭矩冲击导致齿面崩裂。在调试阶段,需监测振动频谱和噪声水平,通过调整平衡块或紧固螺栓,消除因不对中或松动引发的共振。建立定期的维护保养计划,记录每次运行的关键数据,分析趋势变化,提前发现潜在隐患。通过科学的管理手段延长多边形齿传动组件的使用寿命,维持系统的高效稳定运行。