冲针齿孔漏齿的成因与物理机制
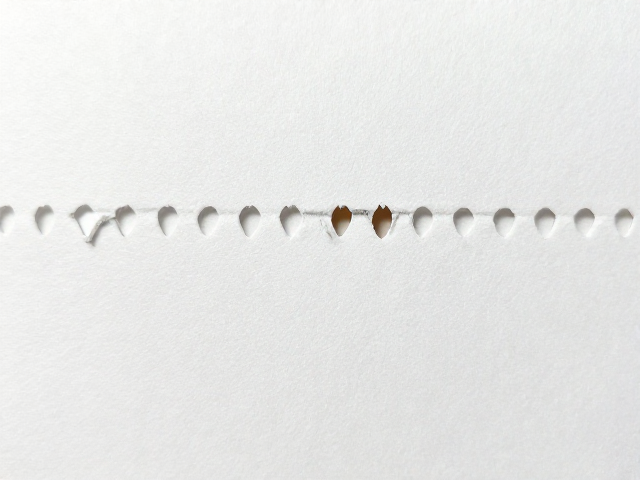
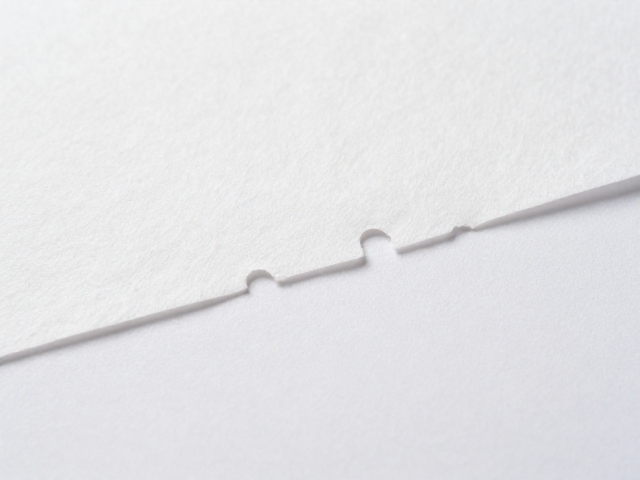
冲针齿孔漏齿通常表现为纸基纤维在冲切过程中未被完全切断或脱落,导致齿孔边缘残留毛刺或形状不完整。这一现象的核心在于冲针刃口与底模之间的配合间隙超出了临界值,或者冲针刃口因长期摩擦出现了微观层面的磨损与钝化。当冲针向下运动时,若刃口锋利度不足,无法在瞬间切断纸基纤维,纤维便会受到拉伸而非剪切,从而留在纸面上形成“漏齿”。此外,纸张本身的纤维结构、湿度以及挺度也会影响冲切质量,高克重或纤维较长的纸张更容易在冲切力不足时出现此类缺陷。
修复或解决这一问题并非总是需要更换整条冲针,很多时候通过调整冲切参数或进行精细的刃口维护即可恢复精度。冲针与底模的间隙控制至关重要,过大的间隙会导致纸张在冲切过程中发生位移,进而造成齿孔歪斜或边缘不齐。在实际操作中,技术人员需要定期检测冲针的垂直度以及刃口的平整度,确保其在高速运转中保持稳定。对于轻微磨损的冲针,可以通过专业的研磨设备修复刃口,使其恢复原有的锋利角度,从而重新实现对纸基纤维的干净切断。
针对纸基纤维完整无损的修复技巧
当发现齿孔漏齿且要求纸基纤维保持完整无损时,首要措施是检查并清洁冲针刃口。残留的纸屑和胶质会附着在刃口表面,改变冲切轨迹,导致局部冲切力不足。使用无水乙醇或专用清洗剂配合无尘布仔细擦拭刃口,去除所有异物,有时能立即改善冲切效果。若清洁后问题依旧,需观察刃口是否有崩口或卷刃现象。对于微小的卷刃,可使用高目数的油石进行精细修整,修整时需保持均匀的压力和角度,避免过度打磨导致刃口变钝。
若冲针磨损严重或存在明显缺陷,则需更换新冲针或进行专业重磨。在更换过程中,必须确保新冲针的规格、材质与原有设备完全匹配,安装时需使用专用工具校准位置,避免强行敲击导致冲针弯曲或底座损伤。同时,检查底模的状态,底模的孔位若因长期使用而扩大或变形,也会加剧漏齿现象。必要时需同步更换底模,以确保冲针与底模之间的配合间隙符合技术标准,从而从物理结构上消除漏齿隐患,保障纸基纤维在冲切过程中的完整性。
预防维护与日常操作规范
建立定期的设备维护计划是预防冲针齿孔漏齿的关键。建议每班次或每运行指定时长后,对冲针刃口进行目视检查或使用放大镜观察微观状态。记录冲针的使用次数和冲切效果,设定明确的更换或维修阈值,避免在刃口过度磨损的情况下继续生产。同时,保持生产车间的环境清洁,减少灰尘和纸屑对冲切部件的污染,这些微小颗粒可能嵌入刃口缝隙,加速磨损并影响冲切精度。
操作人员需严格遵守标准作业程序,确保纸张进料平整、张力均匀。纸张堆叠不齐或输送过程中发生偏移,都会导致冲针受力不均,进而引发局部漏齿或刃口损坏。定期检查冲切设备的气压或液压系统,确保驱动力稳定,避免因动力波动导致冲切力度不足。通过规范的操作习惯和严密的维护保养,可以显著降低冲针齿孔漏齿的发生频率,维持生产过程的连续性和产品质量的一致性。