齿孔测量中的纸张物理特性解析
纸张挺度是决定印刷品加工质量与外观平整度的核心物理指标,它直接影响了折叠、模切以及后续装订工序的稳定性。在厚薄纸齿孔测量练习中,操作者需要理解纸张纤维结构对挺度的影响,不同克重和密度的纸张在受到外力时表现出口径变形量的显著差异。通过精确测量齿孔边缘的完整性与纸张回弹情况,可以间接评估材料在动态加工过程中的受力状态,从而为选择合适的生产参数提供数据支持。
测量过程中的关键难点在于区分纸张固有挺度与人为施加压力造成的临时形变。当使用标准测纸尺或专用齿孔规对厚纸进行检测时,若纸张挺度过大,齿孔边缘容易出现崩边或毛糙现象;反之,若纸张过软,齿孔可能无法保持规则的圆形,导致后续套印或折叠时位置偏移。因此,练习的核心在于通过手感与目测的结合,识别纸张在临界状态下的物理表现,确保齿孔形态符合精密加工的要求。
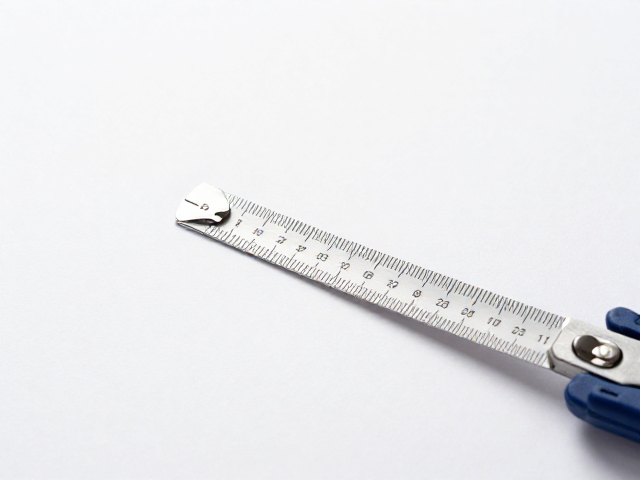
标准化测量工具的操作规范
高精度齿孔测量通常依赖于经过校准的光学影像测量仪或高精度的机械式齿孔规,这些工具能提供微米级的尺寸反馈,确保数据的可追溯性。在实际操作中,测量环境的光线均匀度与台面的平整度会直接影响读数精度,因此需保持工作区域的清洁与稳定。操作者应遵循“轻放、轻压、慢移”的原则,避免因机械碰撞导致纸张纤维断裂或齿孔变形,从而获得真实的物理数据而非误差数据。
对于厚薄纸张的对比测量,建议采用同一批次、同一克重的纸样进行平行测试,以消除材料间个体差异带来的干扰。测量时需记录齿孔直径、边距以及齿尖到齿谷的距离,这些参数共同构成了纸张加工性能的画像。通过反复练习,操作者能逐渐掌握不同厚度纸张在测量工具下的视觉特征差异,例如厚纸在强光下齿孔边缘的反光特性与薄纸的透光性变化,这些细节是判断纸张挺度是否适中的重要依据。
挺度适中性的判断逻辑
所谓“挺度适中”,并非指纸张绝对坚硬或柔软,而是指其在应对后续加工工序(如高速折叠、压痕)时,既能保持形状稳定,又不会因过高的回弹力导致设备卡滞或纸张撕裂。在厚薄纸齿孔测量练习中,判断挺度是否适中,需观察齿孔在受到轻微侧向推力时的恢复能力。理想的状态是齿孔在受力后能迅速回弹至原始形态,且边缘无永久性压痕或纤维剥离。
这一判断过程需要结合大量的实样比对。通过收集不同供应商、不同工艺生产的纸样进行横向对比,操作者可以建立直观的经验数据库。例如,某些经过特殊施胶处理的纸张,虽然克重较低,但因纤维结合紧密,表现出较高的挺度;而某些高松厚度纸张,虽厚但挺度较低。在练习中,应重点关注那些在测量中表现出“柔韧有余而刚性不足”或“刚硬有余而韧性缺失”的纸样,分析其挺度失衡的根本原因,从而优化材料选择策略。
常见问题与修正策略
在实际练习中,齿孔测量结果不稳定常由纸张含水率变化引起。环境湿度波动会导致纸张纤维吸湿或失水,进而改变其挺度表现。若发现测量数据出现周期性波动,需检查仓储环境或印刷车间的温湿度控制情况。此外,切纸刀具的磨损也会导致齿孔形状不规则,造成测量误差。此时应定期校准切割设备,确保刀具锋利度,从源头减少因加工缺陷导致的挺度误判。
另一种常见误区是过度依赖单一参数进行判断。纸张挺度是一个多维度的物理量,仅凭齿孔直径无法全面反映其加工适应性。建议引入折叠试验作为辅助验证手段,将测量合格的纸样进行标准折页测试,观察折痕处的裂口情况。若折痕处出现明显白化或断裂,即便齿孔测量数据正常,也说明纸张挺度与纤维结合力不匹配,需重新调整材料参数或加工工艺,以实现真正的挺度适中。