铜锌版基材特性对影写版网穴成型的影响
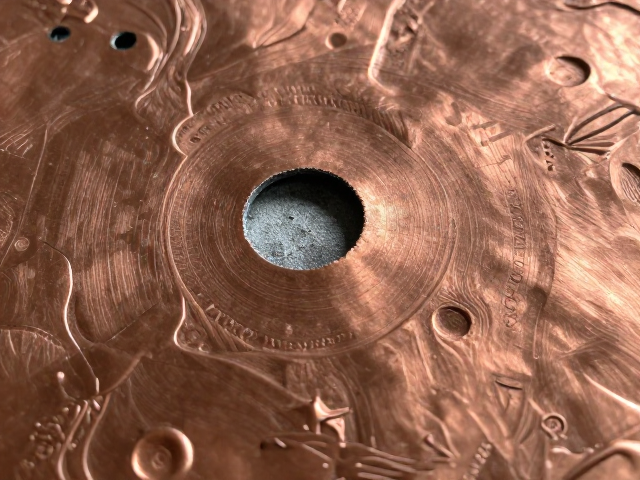
铜版与锌版作为传统金属凹印版材,其物理硬度与耐印力存在显著差异,直接决定了网穴雕刻的精度与边缘清晰度。铜版质地相对较软,延展性好,激光雕刻时热传导均匀,易于形成深邃且壁面光滑的网穴,这种特性使得油墨在转移过程中具备更好的流动性控制,尤其适合表现细腻的渐变层次。相比之下,锌版硬度较高,耐磨性优于铜版,但在激光雕刻过程中,高能激光束对锌材的反射率较高,若参数设置不当,极易导致网穴底部出现毛刺或边缘锐利度过大,进而影响油墨的填充与释放。
影写版技术的核心在于通过精密控制的网穴深度与容积来表现图像的明暗变化,这一过程高度依赖版材的微观结构稳定性。在铜版上,由于材料特性允许更精细的激光聚焦,网穴之间的岛状结构(Land)更加平整,减少了油墨残留和脏点现象。而在锌版上,若雕刻深度过深或激光功率密度不均,网穴边缘容易产生微小的撕裂或凹陷,这些微观缺陷在高速印刷过程中会成为油墨堆积的温床,导致印刷品表面出现不可逆的颗粒感或墨色不均。
激光雕刻参数对网穴几何形态的决定作用
激光雕刻过程中的功率、频率及扫描速度等参数,直接塑造了网穴的最终几何形态,进而影响影写版的表现力。对于铜版而言,较低的激光功率配合适中的扫描速度,能够形成底部圆润、侧壁平滑的蜂窝状网穴,这种结构有利于油墨在压印时的均匀释放,减少因油墨过度填充导致的糊版现象。然而,若扫描速度过快,激光能量密度不足,会导致网穴深度不够,图像暗调部分层次缺失,整体画面显得单薄。
锌版的雕刻参数窗口相对较窄,需要更高的激光功率以克服其高反射特性,但过高的功率会导致锌材表面熔融堆积,形成类似“火山口”的粗糙底部。这种粗糙的底部结构在印刷时无法形成均匀的油墨层,容易在纸张表面留下不规则的白点或漏印。此外,激光频率的变化会影响网穴边缘的热影响区,高频激光能减少热传导,使边缘更清晰,但对于锌版而言,过高的频率若未配合适当的冷却与除尘,反而可能因热应力导致微裂纹,加剧印刷过程中的掉粉和脏版风险。
网穴缺陷在印刷过程中的显影机制
影写版印刷过程中,漏印缺陷通常表现为图像暗部缺失、网点扩大不足或完全空白,其成因多与网穴内的油墨转移效率密切相关。当铜版网穴边缘因雕刻不良出现毛刺时,印刷辊筒压力作用下,毛刺可能划伤印版或承印物,同时毛刺处会阻碍油墨向纸张转移,导致印刷品出现细小的白点或断线。特别是在高浓度油墨区域,若网穴底部存在因雕刻参数不当形成的凹陷或空洞,油墨无法完全填充,印刷时便无法形成连续的墨层,形成肉眼可见的漏印斑点。
锌版在长期印刷中,由于硬度较高,网穴边缘不易磨损,但若初始雕刻质量不佳,如网穴侧壁倾斜度过大,油墨在转移过程中会受到较大的剪切力,导致油墨撕裂。这种撕裂现象在影写版的中间调区域尤为明显,表现为颜色断层或色差。此外,若雕刻过程中除尘不净,残留的金属粉末嵌入网穴底部,会显著减小网穴容积,导致油墨供给不足。在高速印刷状态下,这种供给不足会迅速放大为大面积的漏印或颜色发虚,严重影响图像的还原度。
工艺优化与缺陷控制的关键路径
提升铜版与锌版影写版印刷质量,需从雕刻前的表面处理与雕刻后的清洗环节入手。铜版在雕刻前需进行严格的抛光与清洁,确保表面无氧化层或油污,以保证激光束能量的稳定吸收。雕刻完成后,必须通过超声波清洗去除残留的金属碎屑,防止其在印刷初期堵塞网穴。对于锌版,除了常规的清洗,还需特别注意检查网穴底部的熔融残留物,必要时采用化学蚀刻或机械打磨辅助清理,确保网穴容积符合设计标准。
在实际生产中,建立严密的参数数据库是控制漏印缺陷的有效手段。针对不同厚度的纸张和不同类型的油墨,记录铜版与锌版在最佳表现下的激光功率、速度及频率组合。通过小批量试印,观察网穴转移效果,及时调整参数。同时,引入高精度的检测设备,对雕刻后的印版进行三维形貌扫描,量化评估网穴深度、容积及边缘质量,提前发现潜在缺陷。通过数据反馈优化雕刻工艺,从源头减少因版材或雕刻问题导致的漏印现象,确保影写版印刷图像的细腻与稳定。