道林纸挺度指标的核心定义与测试逻辑
挺度是衡量纸张在受到弯曲应力时抵抗变形能力的关键物理性能指标,它直接决定了纸张在印刷、装订以及后续加工过程中的表现。在道林纸的生产与应用场景中,挺度通常通过爱斯科特(Eschold)法或C-F法进行测定,其中爱斯科特法因其能更真实反映纸张在实际使用中的弯曲特性而被广泛采用。这一指标并非单一维度的数值,而是受到纤维原料、打浆工艺、填料添加以及压光程度等多重因素共同影响的综合结果。对于需要频繁翻阅或自动输纸的设备而言,适宜的挺度能确保纸张不卡纸、不卷曲,维持稳定的运行状态。
在探讨挺度时,必须区分平面挺度与弯曲挺度的概念。平面挺度主要反映纸张在平面状态下抵抗局部变形的能力,而弯曲挺度则关注纸张在弯曲过程中维持形状的能力。道林纸作为一种常见的印刷书写纸,其挺度水平直接影响成品的质感和耐用性。当纸张挺度过低时,成品容易显得软塌,缺乏骨架感;而挺度过高则可能导致纸张脆性增加,在折页或装订时容易断裂。因此,通过调整纤维配比和加工工艺来优化挺度,是提升道林纸综合使用性能的重要手段。
半高光表面处理对纸张微观结构的影响
半高光表面通常通过中度压光或表面施胶工艺实现,这种处理方式在保留纸张部分粗糙度的同时,提升了表面的平滑度和光泽感。在微观结构层面,适度的压光压力会使纸张表面的纤维发生位移和重新排列,部分纤维被压平,纤维间的空隙减小,从而形成相对致密的表层结构。这种致密化过程增加了纸张单位面积内的纤维结合力,使得纸张在受到外力时能更好地分散应力,从而在一定程度上提升了整体的挺度表现。
相较于完全无光的哑光表面,半高光表面的纤维分布更为均匀,表面缺陷较少。这种均匀性减少了纸张在弯曲过程中因局部薄弱点引发的应力集中现象。当纸张发生折曲时,半高光表面的致密结构能提供更均匀的支撑力,防止纤维过早剥离或断裂。此外,表面施胶剂在纤维表面形成的薄膜,不仅增强了纸张的抗水性能,也在一定程度上增加了纤维间的摩擦力和结合强度,进一步巩固了纸张的挺度基础。
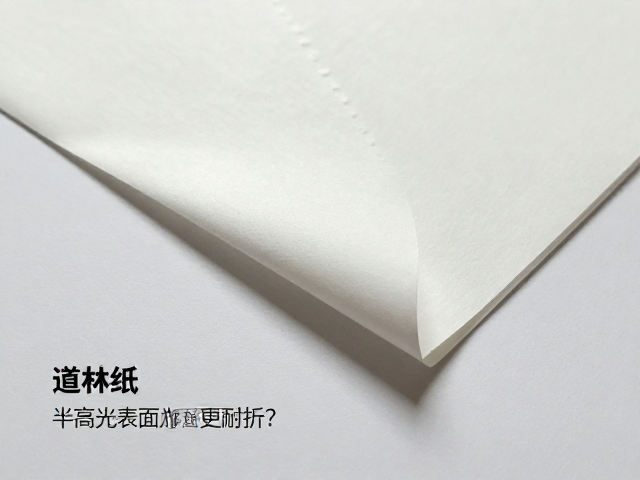
耐折度与挺度的相互作用机制
耐折度是指纸张在规定条件下抵抗反复折叠直至破裂的能力,通常用耐折度次数来表示。虽然耐折度主要反映纸张的柔韧性,但它与挺度存在着严密的物理关联。挺度较高的纸张,其内部纤维结合紧密,分子间作用力强,在受到折叠应力时,纤维不易发生滑移和错位,从而能更好地抵抗疲劳损伤。半高光表面经过处理后,纤维间的结合力增强,这种增强效应不仅提升了挺度,也间接提高了纸张的耐折性能。
在折页过程中,纸张表面需要承受巨大的拉伸和压缩应力。半高光表面的致密结构使得应力能够更均匀地传递至纸张内部,避免了表面纤维因应力集中而率先断裂。相比之下,表面粗糙度较大或结构疏松的纸张,在折页时容易因纤维间的空隙过大而导致应力分布不均,从而降低耐折次数。因此,半高光表面通过优化表面微观结构,增强了纸张整体的抗疲劳能力,使得其在反复折叠中表现出更优的耐用性。
工艺参数对挺度与耐折度的协同优化
在道林纸的生产过程中,打浆度是影响挺度和耐折度的关键工艺参数。提高打浆度可以增加纤维的细纤维化程度,促进纤维间的氢键结合,从而显著提升纸张的挺度和耐折度。然而,过高的打浆度可能导致纸张脆性增加,影响印刷适性。因此,需要通过精确控制打浆时间、浓度和压力,找到挺度与耐折度的最佳平衡点。半高光表面处理工艺也需与打浆工艺相匹配,以确保表面致密性与内部纤维结构的协同作用。
压光压力和温度也是决定最终产品性能的重要变量。适度的压光压力可以优化表面结构,提升挺度,但过大的压力可能导致纸张内部结构受损,降低耐折度。在实际生产中,通常采用多辊压光或软压光技术,通过控制辊隙压力和线压力,实现表面平滑度与内部挺度的平衡。同时,干燥工艺中的温度和湿度控制也会影响纤维的最终定型,适当的干燥条件有助于纤维间结合力的稳定,进一步巩固纸张的挺度和耐折性能。