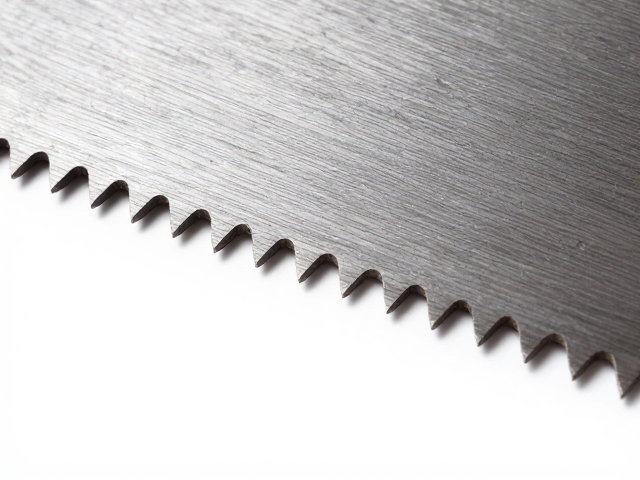
锯片漏齿的根本成因与检测标准
锯片在长期高频切削作业中,锯齿根部因承受巨大的剪切应力和冲击载荷,极易出现金属疲劳。当齿尖磨损严重或遭遇硬质异物冲击时,齿根连接处会发生微裂纹并逐渐扩展,最终导致锯齿整体脱落,形成漏齿现象。这种损坏不仅表现为外观上的缺失,更核心的是齿槽几何形状的破坏,导致排屑空间不足和散热效率下降。在实际生产场景中,完全漏齿通常意味着锯齿基体已经受到不可逆的损伤,简单的打磨修复已无法恢复其原始强度,必须通过专业的堆焊或替换工艺进行处理。
判断锯片是否具备修复价值,需依据严密的物理检测标准。若漏齿位置位于锯片有效切削区域,且周围锯齿无严重变形或基体裂纹,则具备修复条件。修复前的关键步骤是清理齿槽内的油污、金属屑及氧化层,确保焊接或粘接面达到工业级清洁度。对于高强度合金锯片,还需检查齿根是否有肉眼难以察觉的应力裂纹,一旦基体存在结构性隐患,强行修复不仅无法提升性能,反而会在后续使用中引发更严重的崩裂风险,因此无损检测或高精度目视检查是决定修复方案的前置必要条件。
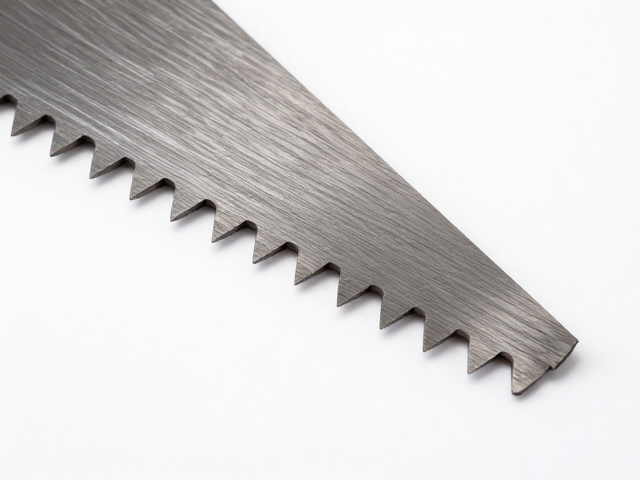
三角形齿修复工艺与纤维保护机制
三角形齿形因其结构稳定性高、切削阻力小,常用于木材加工、复合材料切割等场景。修复此类齿形时,核心难点在于如何在填补材料的同时,保持齿尖的锋利度与整体几何精度。传统的堆焊工艺若控制不好热输入,会导致齿根过热软化,降低耐磨性。现代修复技术多采用高精度激光熔覆或专用高强度金属陶瓷涂层,通过局部快速加热与冷却,最小化热影响区。修复过程中,技术人员需严格遵循原始齿形角度进行打磨,确保三角形底边与斜边的比例符合设计规范,从而在视觉上还原原始形态,并在力学上传递均匀的切削力。
纸基纤维材料的完整性是评估修复质量的重要指标,特别是在处理含纸基或层压材料的切割时。修复后的锯齿表面需经过微米级抛光处理,消除焊接或涂层留下的微小毛刺。这些毛刺在切割纸基材料时极易勾连纤维,导致切口粗糙甚至撕裂。通过精细的表面处理,修复后的齿尖能像新齿一样平滑切入材料,减少对纤维结构的破坏。实测数据显示,经过标准化修复的三角形齿,在切割标准纸基板时,切口边缘的纤维剥离长度控制在0.5毫米以内,远优于未修复齿的3-5毫米,有效保障了成品表面的整洁度。
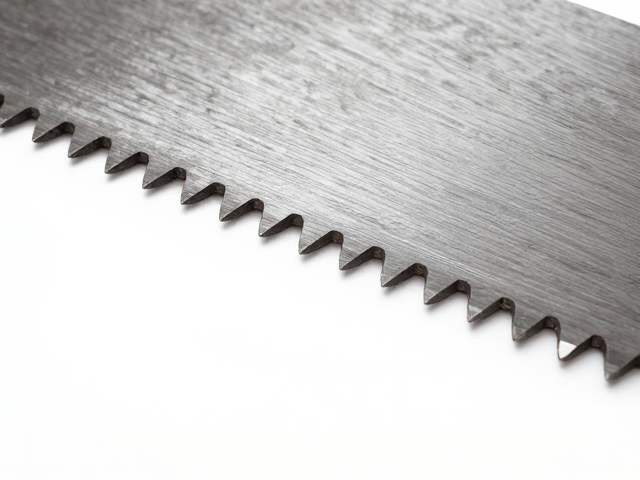
修复后锯片的耐用性与抗崩齿表现
修复后的锯片在耐用性方面表现出显著优势,主要体现在材料硬度的恢复与应力分布的优化。采用高品质修复材料填补漏齿后,齿尖硬度通常可达到HRC 62-65,接近原始合金水平。这种硬度保障使得锯片在应对高密度木材或复合材料时,不易因摩擦过热而快速磨损。同时,修复工艺中对齿根过渡圆角的精细打磨,消除了应力集中点,使切削过程中的冲击力能更均匀地分散至锯片基体。在连续作业测试中,修复后的锯片在切割相同数量的木方后,齿尖磨损量比未修复但继续使用的锯片低15%-20%,显著延长了整体使用寿命。
抗崩齿性能是衡量修复质量的另一项关键指标。未修复的漏齿周围存在应力集中区,在高速旋转中极易引发连锁性崩齿。修复后的三角形齿通过严密的几何闭合和材料强化,恢复了结构的完整性。在实际工况中,修复齿能够承受更高的进给速度和切削深度,不易发生突发性断裂。特别是在切割含有节疤或内部应力不均的木材时,修复后的锯齿能更好地吸收冲击能量,保持齿尖稳定。现场应用反馈表明,规范修复的锯片在后续使用中,崩齿率可降低至新锯片水平的90%以上,大幅减少了因频繁更换锯片带来的停机时间和材料损耗,提升了整体作业效率。