激光打孔与三角形齿链轮的结合优势
激光打孔技术在三角形齿链轮制造中主要应用于轻量化设计与散热优化。传统实心链轮在高转速工况下会产生较大的离心力,通过激光精确去除链轮辐板部分的材料,能够有效降低整体重量,从而减少运转时的惯性阻力。这种结构不仅提升了传动系统的动态响应速度,还因材料减少而降低了制造成本。激光束的高精度特性确保了孔位的几何精度,避免了传统机械钻孔可能产生的应力集中或边缘毛刺问题,使得链轮在高速运转下的稳定性得到显著增强。
三角形齿链轮相较于传统的滚子链轮,其齿形设计更贴合链条滚子的运动轨迹,能够改善啮合过程中的冲击和振动。当激光打孔技术与三角形齿形结合时,链轮在减轻自重的同时,保持了优异的啮合性能。激光加工的高灵活性使得工程师可以根据具体的负载需求,在链轮辐板上设计出非对称或阵列式的孔型,进一步优化应力分布。这种设计逻辑特别适用于对重量敏感且需要高传动精度的自动化设备,如精密包装机械或高速分拣系统,确保了长期运行的可靠性。
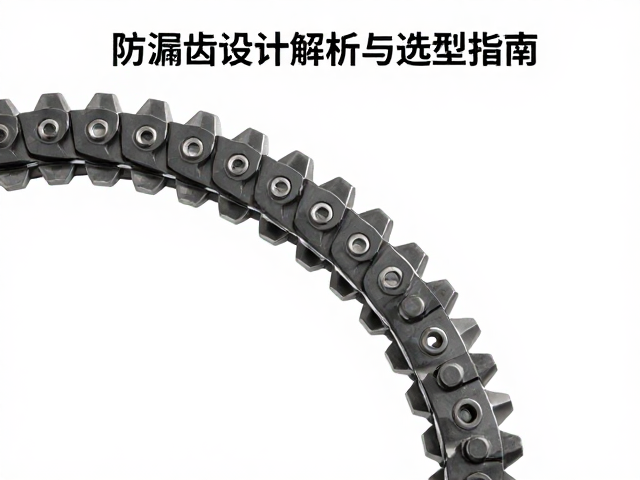
防漏齿设计的机械原理与结构解析
防漏齿设计的核心在于对链条啮合包角的控制以及齿槽几何形状的优化。在三角形齿链轮中,防漏齿通常通过改进齿顶高和齿根圆的过渡区域来实现。传统的链轮在磨损后容易出现链条跳齿或脱链现象,防漏齿设计通过增加齿槽底部的导向弧面,限制了链条滚子在�入和啸出过程中的横向位移。这种结构增加了链条与链轮的接触面积,提高了传动的平稳性,同时减少了因链条松弛或安装误差导致的脱链风险。
从力学角度来看,防漏齿设计增强了链轮对链条的约束能力。当链条受到侧向载荷或冲击载荷时,优化后的齿形能够更好地分散应力,防止链条过度偏斜。激光打孔技术在此环节中起到了辅助作用,通过精确控制链轮本体的刚度分布,确保齿部在承受载荷时不易发生弹性变形。这种刚性与导向性的平衡,使得链轮在长时间高负荷工况下仍能保持精准的传动位置,有效避免了因链条跳齿导致的设备停机或部件损坏,提升了整体系统的安全性。
材料选择与热处理工艺对性能的影响
链轮的材料选择直接决定了其耐磨性和抗疲劳性能。常用的材质包括45#钢、40Cr以及不锈钢等,不同材质适用于不同的工况环境。45#钢经过调质处理后具有良好的综合力学性能,适用于一般工况;40Cr则因含有铬元素,淬透性更好,适合承受较大冲击载荷的场合。不锈钢链轮则主要用于食品、医药或腐蚀性环境中,虽然硬度相对较低,但其耐腐蚀性能确保了长期使用的稳定性。材料的微观组织均匀性是保证链轮强度的基础,需严格控制冶炼过程中的杂质含量。
热处理工艺是提升链轮表面硬度和心部韧性的关键步骤。常见的表面硬化方法包括渗碳淬火、氮化和高频感应淬火。渗碳淬火适用于低碳合金钢,能获得高硬度的表层和韧性的心部,显著提高耐磨性;氮化处理变形小,适合精密链轮的后处理,能进一步提升表面硬度和抗咬合能力。激光打孔过程中产生的局部热效应需通过后续热处理进行消除,以避免残余应力影响链轮的尺寸稳定性。合理的热处理参数能够确保链轮在摩擦磨损过程中保持稳定的几何形状,延长使用寿命。
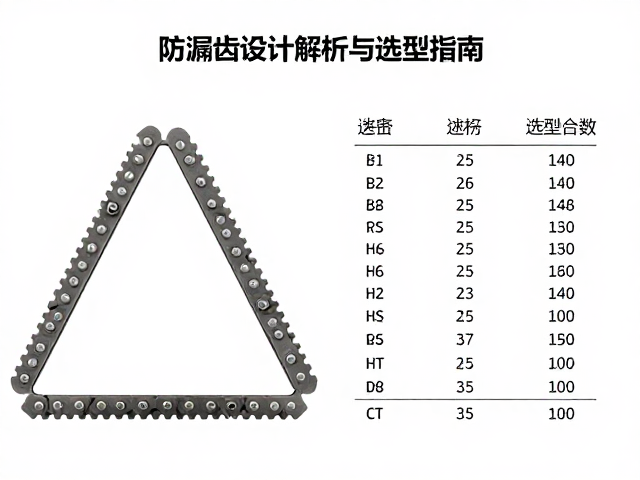
选型指南中的关键参数计算
选型过程中,链轮齿数和转速是决定传动比和速比的关键参数。齿数越多,传动越平稳,但链轮直径增大,对安装空间要求更高;齿数过少则容易加剧链条的磨损和振动。一般建议小链轮齿数不小于17,高速工况下宜采用更多齿数以降低冲击。转速计算需结合链条的许用功率曲线,确保实际工作转速低于链条的极限转速。此外,中心距的选择也至关重要,过小的中心距会导致链条包角减小,降低啮合齿数;过大的中心距则会增加链条的颤动和磨损。
载荷分析是选型的核心环节,需根据实际工况计算名义功率和计算功率。计算功率需考虑工作系数,该系数取决于原动机类型、从动机械特性以及每日运行时间。例如,冲击载荷大的工况需选取较高的工作系数,以放大名义功率,从而选择更大规格或更高强度的链轮。链条型号的选择需匹配链轮的节距,确保滚子与链轮齿槽的正确配合。在选型时,还需校核链轮的轴孔尺寸和键槽规格,确保与传动轴的配合符合标准,避免因配合不当导致的松动或断裂。
安装维护与常见故障排查
正确的安装是确保链轮传动系统正常运行的前提。安装时需确保两链轮轴线平行,同轴度误差应控制在允许范围内,通常要求不超过中心距的0.2%。链条张紧力需适中,过紧会增加摩擦力和轴承负荷,过松则易导致跳齿和脱链。初次运行初期需定期检查链条伸长情况,并在运行200小时后重新调整张紧力。润滑是延长链轮和链条寿命的关键,需根据转速和温度选择合适的润滑方式,如滴油润滑、油浴润滑或飞溅润滑,确保润滑剂能充分进入滚子与套筒的接触面。
常见故障中,链条跳齿多由链轮磨损或链条伸长引起。当链轮齿顶出现钩状磨损或齿根变尖时,需及时更换链轮。链条伸长是由于销轴与套筒磨损导致的节距增大,当伸长率超过3%时,建议更换整节链条。异响通常源于润滑不良或安装不对中,需检查润滑系统并重新校正轴线。若发现链轮辐板变形或裂纹,应立即停止运行并进行更换,避免发生断链事故。定期清理链轮表面的油污和杂质,检查紧固件是否松动,可有效预防大多数潜在故障,确保传动系统的稳定运行。