材料特性与预处理是关键
普通涂布邮票纸表面覆盖有一层含有粘合剂或树脂的涂层,这种结构在承受局部高压时极易产生应力集中。当压印模具接触纸面,涂层内部的分子链若无法通过形变释放压力,便会直接断裂,导致纸张纤维与涂层剥离,形成肉眼可见的裂纹或白边。因此,在工艺启动前,必须确认纸张的克重与涂层韧性,通常建议选用克重在200g-300g之间、涂层延展性较好的特种纸,避免使用过于脆硬或涂层过厚的常规办公用纸进行深压印作业。
环境温湿度的控制直接影响纸张的物理状态。在干燥环境下,纸张含水量降低,纤维变脆,压印时裂纹风险显著增加。实际操作中,应将加工车间的相对湿度维持在50%-60%之间,并在压印前对纸张进行适当的调湿处理。将纸张平铺在恒温恒湿室中静置24小时,使纸张整体含水率均匀,这能显著提升纸张在受压时的柔韧性,从物理层面降低因脆性导致的破裂概率。
模具设计与压力参数优化
模具的凹槽深度与边缘处理是决定成品质量的核心要素。对于普通涂布邮票纸,压印深度不宜超过0.3mm,过深的凹陷会迫使纸张纤维过度拉伸,从而突破涂层承受极限。模具边缘应设置R角过渡,完全避免90度直角接触,利用圆弧面分散接触应力。此外,模具材质建议选择经过精密抛光的铜模或软性硅胶模,相比硬质钢模,软性材料能更好地贴合纸张表面微观纹理,减少局部点状高压带来的撕裂效应。
压力参数的设定需遵循“渐进式”原则,严禁一次性施加最大压力。建议采用分次压印法,第一次以30%-50%的额定压力进行预压,使纸张纤维初步定型并适应模具形状,随后释放压力,待纸张回弹稳定后,再进行第二次最终压印。通过这种应力释放与重新分布的过程,涂层与纸基的结合更为牢固。同时,压印速度不宜过快,缓慢匀速的接触过程能让材料有足够的时间进行塑性形变,进一步规避突发性断裂。
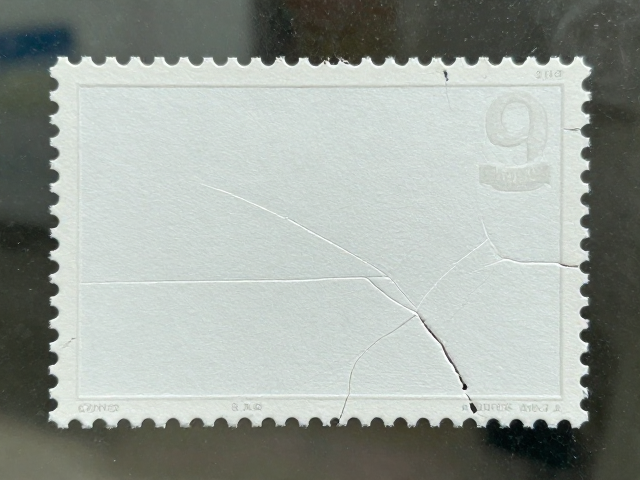
后处理与缺陷修复
压印完成后的静置回弹期不可忽视。刚经过高压处理的纸张,内部应力处于不稳定状态,立即进行折叠、堆叠或后续印刷工序,极易引发延迟性裂纹。建议将压印后的成品放置在平整、无压迫力的环境中静置至少2-4小时,让纸张内部应力自然释放,纤维结构重新稳定。这一步骤能显著降低后续加工中因残余应力导致的二次开裂现象,确保成品在长期使用中的稳定性。
若个别产品出现轻微裂纹,需评估是否可进行补救。对于涂层较薄的纸张,可使用专用的柔性修复液进行局部点涂,通过填充微细裂纹恢复表面完整性,但此法需谨慎操作,避免修复液渗透导致纸张变形。对于裂纹严重或涂层较厚的产品,建议直接报废并调整模具压力或纸张预处理方案,因为强行修复往往会影响整体美观与耐久性,且不符合高端工艺品的质量标准。