烫金与压凸工艺的初现与技术定型
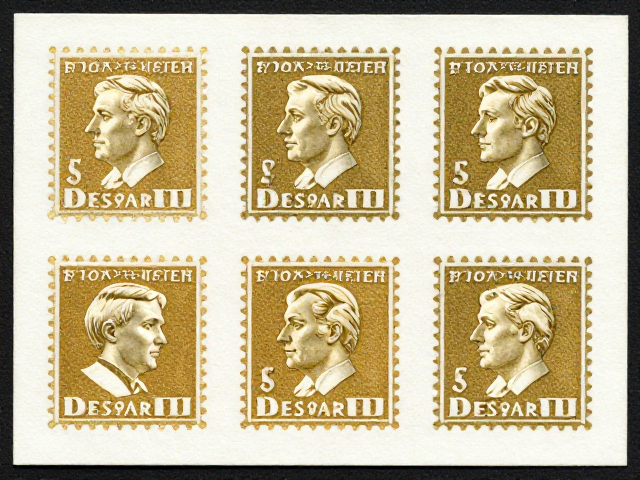
1960年代初期,随着印刷工业中金属版烫印技术的成熟,小型张邮票开始尝试在票面设计中引入装饰性元素。这一时期的工艺主要依赖于简单的金属箔转移,通过加热和压力将金箔或银箔附着于纸张表面。早期的烫金图案多集中于邮票的主图轮廓或边框线条,工艺相对粗糙,金层附着力不稳定,部分票品在长期存放后出现氧化变黑或脱落现象。压凸工艺在此阶段更多表现为对纸张纤维的物理挤压,旨在通过立体感增强视觉冲击力,但受限于模具精度,凸起高度普遍较低,细节表现力有限。
进入1970年代,随着激光雕刻技术的前身——机械雕刻技术的进步,烫金与压凸工艺迎来了第一次重要升级。印刷厂开始使用高硬度合金模具,使得烫金图案的边缘更加锐利,压凸的深度和清晰度显著提升。这一时期的工艺演变体现在从单一平面装饰向局部立体装饰的转变,设计师利用压凸技术突出邮票中的主体人物或地标建筑,配合局部烫金,营造出丰富的层次感。工艺参数的控制更加精细,温度与压力值的标准化操作,使得金箔与纸张的结合更加紧密,大幅降低了后期处理中的损耗率,为后续复杂工艺的应用奠定了物质基础。
异形齿孔的探索与标准化进程
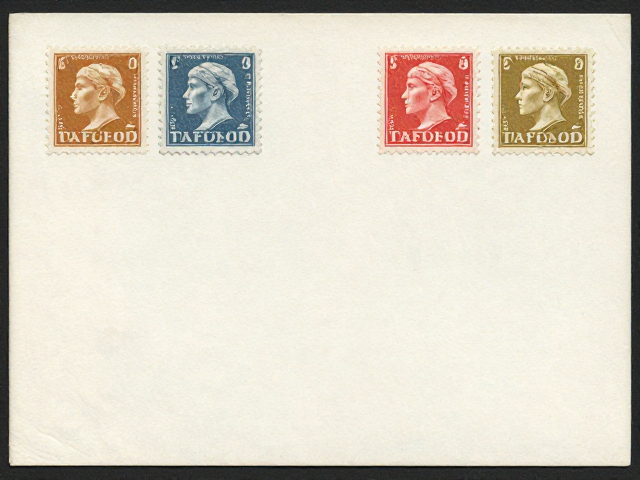
在1960年代至1970年代中期,小型张的齿孔形态基本保持传统的等边三角形或圆形排列,主要受限于打孔模具的制造成本与效率。然而,随着审美需求的提升和印刷设备的改良,设计师开始尝试打破常规,探索非对称或特殊形状的齿孔。这一阶段的异形齿孔多表现为在常规齿孔基础上,对局部区域进行微调,或在小型张的上下边缘设计特殊的开口形状,以呼应邮票主题。由于缺乏严密的国家标准约束,各印刷厂在齿孔规格上存在较大差异,导致同一题材不同批次的小型张在齿孔形态上出现细微差别,这也成为了后来集邮研究中区分版次的重要依据。
1970年代末期至1980年代初,异形齿孔工艺逐渐走向规范化和多样化。印刷技术允许更复杂的模具设计,使得菱形、多边形甚至与票图轮廓相呼应的异形齿孔成为可能。这一时期的工艺重点在于平衡美观性与实用性,确保异形齿孔不会削弱邮票的撕裂强度,同时便于自动分拣与流通。数据显示,部分特定年份发行的小型张,其齿孔度数(Perforation Gauge)与形状组合具有极高的辨识度,成为鉴定真伪和版别的关键指标。工艺的精细化使得异形齿孔不再仅仅是装饰,而是成为邮票整体设计语言中不可或缺的一部分,体现了当时印刷工业在细节处理上的极高造诣。
工艺融合下的视觉美学演变
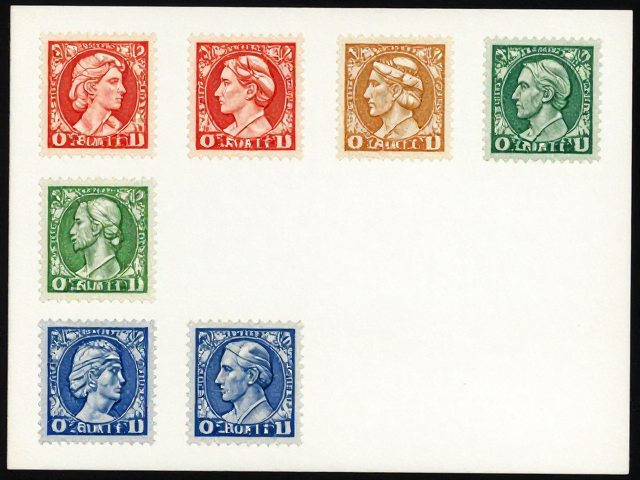
1960年代的小型张设计中,烫金与压凸工艺多以独立存在,两者在视觉上缺乏深度互动。烫金主要用于勾勒轮廓,压凸则用于填充大面积色块,整体效果较为平直,立体感主要依靠纸张本身的厚度和单一方向的挤压形成。这一时期的美学特征倾向于庄重、简洁,工艺服务于内容的清晰传达,较少出现过度炫技的情况。金色的使用较为克制,多作为点缀,避免喧宾夺主,整体色调沉稳,符合当时社会主流审美对严肃题材的处理方式。
随着时间推移至1980年代早期,烫金与压凸工艺开始呈现深度融合的趋势。设计师利用压凸形成的凹陷与凸起,为烫金箔的附着创造了更复杂的物理环境,使得金色能够精准地填充在压凸的边缘或内部,形成“金边凸字”或“金线勾勒”的效果。这种工艺组合极大地增强了画面的纵深感和材质对比,金色在光影下会随着视角变化产生动态闪烁,提升了小型张的艺术表现力。工艺的成熟使得设计师敢于在复杂图案中应用多重工艺叠加,例如在人物衣纹处使用细密压凸,再辅以局部烫金,使得画面细腻逼真,标志着小型张印刷工艺达到了当时的巅峰水平。
技术局限与时代印记
尽管1960-80年代早期的工艺取得了显著进步,但受限于当时的工业基础,仍存在明显的技术局限。早期烫金金箔纯度不稳定,部分批次含有较多杂质,导致色泽偏暗或发绿,且对环境湿度敏感,易发生化学反应。压凸模具在高频使用下会出现磨损,导致后期印制的票品凸起边缘模糊,细节丢失。此外,异形齿孔的打孔精度在不同批次间存在波动,部分票品因模具定位偏差,导致齿孔中心距不均,影响了整体美观。这些技术局限性成为了那个时代邮票的固有特征,也为后世研究提供了真实可考的工艺演变数据。
这一时期的工艺演变也反映了社会经济与文化的变迁。随着改革开放的推进,对外贸易和文化交流的增加,小型张作为文化载体,其设计理念和工艺标准逐渐与国际接轨。设计师开始借鉴国外先进的印刷理念,尝试将西方立体主义元素与传统工艺相结合,使得小型张在保持民族特色的同时,更具现代感。工艺上的每一次细微改进,都伴随着对材料科学的深入研究和对美学理论的重新审视。这些努力使得小型张不仅是邮政凭证,更成为反映当时工业制造水平和设计审美的重要实物档案,其工艺细节承载着特定历史阶段的技术记忆与文化符号。