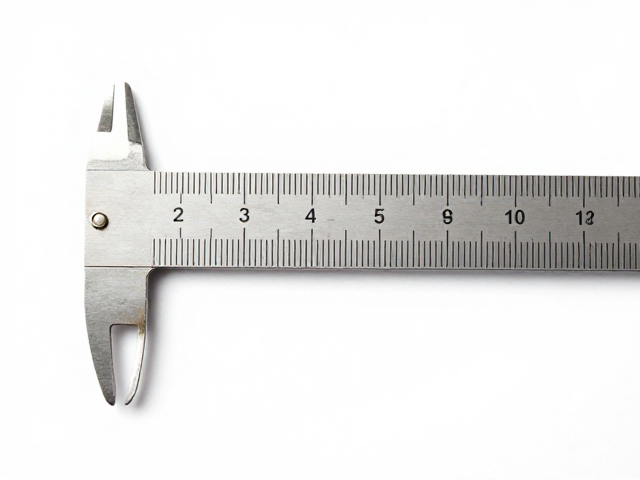
像识别邮票齿孔般理解测量尺的精密逻辑
选购漏齿齿距测量尺的过程,与集邮爱好者辨别邮票齿孔度数有着异曲同工之妙,核心在于对“度”与“位”的极致把控。齿距并非简单的长度数值,而是指相邻两个齿尖或齿根之间的距离,通常以毫米(mm)为单位进行标注。在工业生产中,这一参数直接决定了齿轮、链条或同步带的啮合精度与传动效率。若测量工具本身的精度存在偏差,即便操作人员手法娴熟,最终得出的数据也会偏离真实工况,进而导致机械装配后的噪音、磨损甚至停机风险。因此,选购的第一道门槛,是确认测量尺的基准精度等级,通常高精度场合需关注其是否经过第三方计量机构校准,并具备可追溯的校准证书,确保每一刻度的物理形态严格符合标准规范。
齿孔与齿距的视觉识别需要极高的分辨率,测量尺的设计需兼顾宏观定位与微观读数。许多专业级齿距尺采用微距刻度设计,主尺与游标尺(或数显模块)的配合间隙极小,以避免视差误差。在观察齿形时,测量尺的测针或接触臂需具备合理的几何形状,能够准确贴合齿顶圆或齿根圆。对于非标齿轮或特殊齿形,通用的测量尺可能无法覆盖,此时需考察测量尺是否提供可更换的测头或模块化设计。这种设计的灵活性,如同集邮中针对不同齿孔形状(如齿孔、盲齿、异形齿)需配备不同的鉴别工具,只有工具形态与被测对象特征高度匹配,才能获取最具参考价值的几何数据。
材质工艺与场景适配决定测量寿命
测量尺的材质选择直接关联其长期使用的稳定性与抗腐蚀性。在常规车间环境中,高强度合金钢或经过表面硬化处理的碳钢是主流选择,它们能提供足够的刚性和耐磨性,防止因频繁摩擦导致刻度模糊或测臂变形。若应用场景涉及潮湿、油污或腐蚀性介质,不锈钢材质或经过特殊涂层处理的测量工具则更为适宜。此外,刻度线的蚀刻深度与填充工艺也是关键细节,激光蚀刻结合深色填充的刻度线,相比传统印刷刻度,在长期油污浸润下仍能保持清晰可辨,减少因读数不清导致的误判。这种对工艺细节的苛求,正如邮票齿孔边缘的切割质量,细微的毛刺或不平整都会影响最终的识别与使用体验。
不同行业对齿距测量的精度等级有着截然不同的要求,选购时需严格对标应用场景。一般性的维修与粗略估算,精度等级在0.02mm至0.05mm的测量尺即可满足需求;而在精密机械装配、航空航天零部件检测或高精度模具加工中,则需选用精度等级达到0.01mm甚至更高的数显或高精度游标齿距尺。值得注意的是,测量尺的测量范围必须覆盖实际工件的齿距规格。常见的公制齿轮齿距范围广泛,从几毫米到几十毫米不等,选购时应确认测量尺的量程是否覆盖常用规格,或是否需要定制特殊量程的工具。盲目追求高精度而忽略量程匹配,或仅关注量程而忽视精度,都会导致测量结果失去工程意义。
数据核验与标准化合规是核心依据
在验证测量尺的真实性与合规性时,校准证书是不可或缺的“身份证”。正规渠道获取的测量工具应附带出厂校准报告,报告中需明确标注测量点、示值误差、重复性误差等关键数据,并注明校准实验室的资质信息。对于通过进口渠道获得的测量尺,还需确认其是否符合当地计量法规要求,以及是否提供符合国际通用标准(如ISO或DIN标准)的测量基准。这一过程类似于集邮中通过专业机构鉴定邮票的真伪与版别,任何缺乏可追溯数据支撑的测量工具,其测量结果在工程实践中均不具备法律效力或技术参考价值。用户应保留完整的采购凭证与技术文档,以便在后续的质量追溯中提供依据。
实际操作中的环境因素会显著影响测量数据的准确性,选购时需考虑测量尺在特定环境下的表现。温度变化会导致金属材料发生热胀冷缩,对于高精度测量,需关注测量尺的材料线膨胀系数,或在恒温环境下使用。振动、冲击以及操作人员的视觉疲劳也是常见误差源,因此,带有背光显示、防眩光表面或机械式锁定装置的测量尺,能有效降低人为操作误差。此外,测量尺的握持手感与重心分布也会影响长时间使用的稳定性,符合人体工学的设计能减少手部抖动,提升读数的一致性。这些细节考量,如同在集邮鉴赏中控制光线角度与观察距离,只有综合考量各种变量,才能确保测量数据的真实与可靠。